アルモンサイゲン(ALMON SCIGAIN)は株式会社山十佐野製作所の提供する"製缶板金加工に特化した"リバースエンジニアリングサービスです。
・プラント設備の補修や改造をしたい
・現物と同じものを作りたい
このような場面で
×図面がない
×形状が複雑で寸法計測が難しい
といったお困りごとはございませんか?
3Dスキャン技術と製缶板金加工で解決します。
あるモノ、再現。アルモンサイゲン。
詳しくはサービス紹介動画をご覧ください。
アルモンサイゲン(ALMON SCIGAIN)は株式会社山十佐野製作所の提供する"製缶板金加工に特化した"リバースエンジニアリングサービスです。
・プラント設備の補修や改造をしたい
・現物と同じものを作りたい
このような場面で
×図面がない
×形状が複雑で寸法計測が難しい
といったお困りごとはございませんか?
3Dスキャン技術と製缶板金加工で解決します。
あるモノ、再現。アルモンサイゲン。
詳しくはサービス紹介動画をご覧ください。
この度、静岡県経営革新優秀賞を受賞いたしました。

隙間(ルートギャップ)を空けてロール曲げすることは可能です。固定するために、ブリッジと呼ばれる板を使って固定する方法があります。


このように、山十佐野製作所ではブリッジ板を使ってルートギャップのあるロール曲げ加工にも対応可能です。ぜひご相談ください。
ロール曲げ加工で、通称エビ管と呼ばれる配管・ダクトの接続部品を製作することができます。

エビ管を製作する際、上手くスリット(ミシン目)で1枚の板にまとめると、材料費と曲げ加工費を節約することが可能です。


せっかくロール曲げのお問い合わせをいただいたのに、「板厚に対して直径が小さ過ぎてロール曲げできません」とお応えすることがあります。
以前に直径が小さ過ぎてロール曲げできないという記事で、直径とロール曲げの可否の関係については説明しました。今回はここに板厚が絡むとどうなるのか、考えていきたいと思います。
まず、より小さい直径で曲げられるようにするには、トップロールの直径を小さくするしかありません。


「片方の円周だけ開先を取ってからロール曲げできますか?」
時々このような問い合わせをいただくことがあります。結論から申し上げますと、ロール曲げすること自体は可能ですが、過去の実績から、若干変形が出てしまう可能性があります。
例えば下図のように片方の円周だけ開先が取れているケースです。

過去、このような板をロール曲げした時に、下図のように隙間ができたしまったことがありました。

はっきりとした原因はわかりませんが、おそらく以下のような理屈だと思われます。
開先が取れているということは、そこだけ板厚が薄いのと同じことである
→ そちら側の方がスプリングバックが強いことになる
→ 開先の無い方がくっついた時、開先側はスプリングバックが強いのでまだくっつかない
(=隙間があく)
3本ロールの構造上、これは防ぎようがありません。
また、隙間が許容範囲に収まるのかどうかも、曲げてみないとわかりません。
したがって、無難な案としては、開先無しでロール曲げして、円筒状に溶接してから旋盤等で削っていただく方法を提案しています。
なお、板厚が薄い場合はほとんど隙間ができません。

また、板の幅が広い場合も、隙間ができてしまっても仮止めで誤魔化せる可能性はあります。

ケースバイケースですので、ご相談いただけますと幸いです。
「鏡板はロール曲げで作れますか?」
時々お問い合わせいただく質問の一つです。結論から申し上げますとロール曲げでは加工できません。

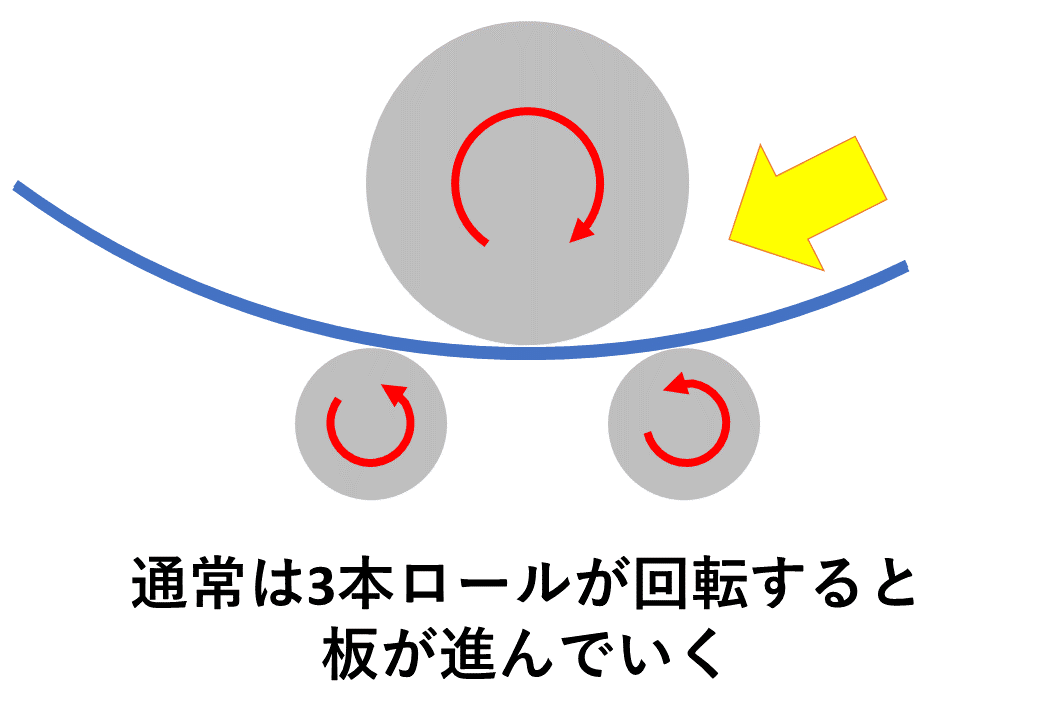
3本ロール(ベンディングロール)によるロール曲げは、下図のように3本のロール(シリンダー)に板を挟み、回転させながらトップロールを押し込むことで円筒成形をしていきます。

ロール(シリンダー)が直線ですので、曲げ線が直線になる形状しか曲げられません。(この点に関してはプレスブレーキと同じです。)
それでは典型的なタンク部品である「鏡板」「直管」「テーパー管」で比較してみます。

これらのうち、鏡板だけは断面がR形状になっているため、ロール曲げでは加工できません。
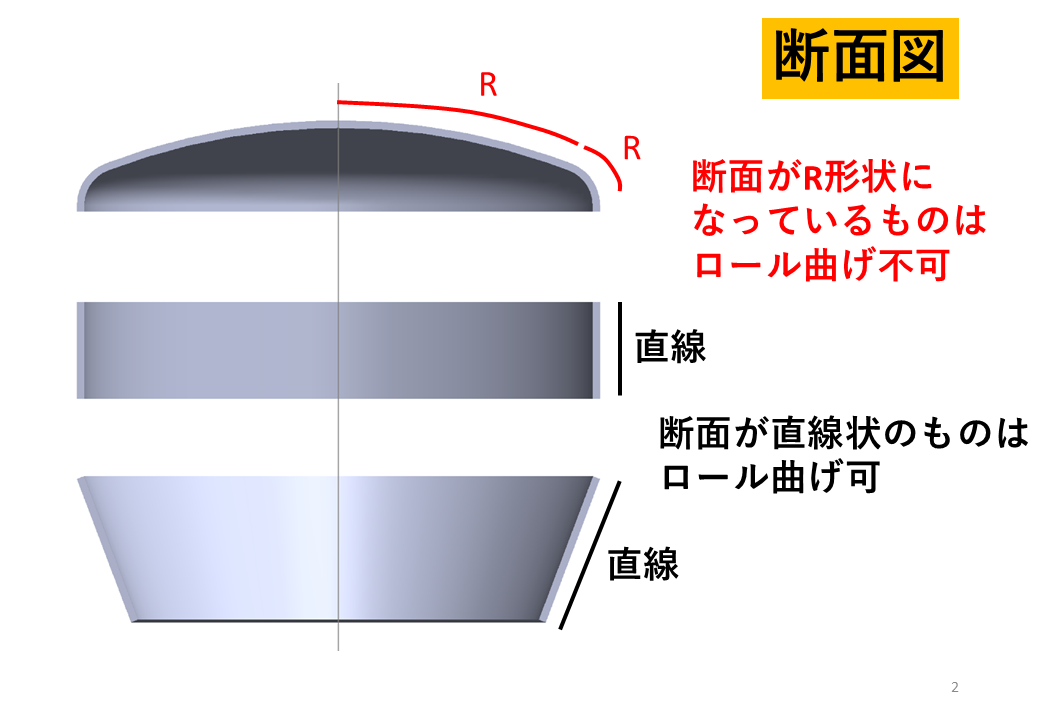
断面がRの形状はプレス成型やへら絞り・スピニング加工で加工されます。これらの加工は弊社では対応できませんが、協力業者で対応することは可能です。
もしお困りの際にはお声掛けいただけますと幸いです。
溶接の超音波探傷試験(UT、エコー検査)についての理解を深めるため、非破壊試験技術者資格の超音波探傷試験レベル1(UT1)を取得しました。

より一層お客様のお役に立つために、昨日よりも今日、今日よりも明日、小さくても一歩ずつ前進できるよう今後も努力を続けてまいります。
板が厚過ぎると機械の力が足りなくて曲げられなくなるのはイメージしやすいと思いますが、逆に板が薄過ぎてもロール曲げできません。

メーカーの演算ソフトでは、
「荷重不足[トップロールがスリップする恐れがあります]」
というエラーメッセージが表示されます。

このような場合、もし設計変更可能であれば、板厚を厚くする提案をさせていただいております。
ロール曲げの可否は機械のスペックによって決まってしまうため、所有する機械によって加工可能範囲が制限されてご不便をおかけいたしますが、何卒ご了承の程お願いいたします。
なお、弊社のロール曲げ可否自動判定ページではご希望の板厚でのロール曲げ加工が可能かどうかを簡単に判定することができます。ぜひご活用いただけますと幸いです。
金属は曲げた時にバネのように元に戻ろうとするスプリングバックという現象が起こります。(詳しくはロール曲げのスプリングバックをご参照ください。)

この度、弊社の経営革新計画が承認されました。今回で通算3度目の承認となります。

計画の内容は商工会のウェブサイトで紹介していただいております。
プラント現物を元に設計データを作成するリバースエンジニアリングの開始
なお、余談ではありますが静岡県知事選挙期間中だったため職務代行者の副知事による承認という珍しい承認書でした。
山十佐野製作所は健康づくり推進事業所宣言を行い、「ふじのくに健康づくり推進ホワイト事業所」として認定されました。今後も従業員の健康づくりに取り組んでいきます。

コンベアスクリュー等の羽根をロール曲げ加工できるかという問い合わせをよくいただきます。残念ながらスクリュー羽根曲げはロール曲げでは加工できません。
ただ、地元にスクリュー羽根曲げを得意としている協力業者があります。
こちらは以前に加工していただいた時の写真です。

薄いものや小さいものはオンラインで注文できるサイトもあると思いますが、それらで対応できないような形状でもしお困りの際にはお問い合わせいただけますと幸いです。
「パンチング加工をしたら板が反ってしまった」「溶接をしたら熱で板が反ってしまった」などの理由で、ロール曲げで平らにできないかという問い合わせをいただくことがあります。
残念ながらこれらの反り/歪み修正をロール曲げで行うことはできません。
パンチングや溶接で反ってしまった板は、極端に言えば下図のような変形をしています。

理屈では、凸になっている箇所を押せば平らに近づいていくはずです。しかし、ロール曲げはシリンダーで押す機械なので、”1点だけ”を押すことができません。つまり凸になっている箇所以外も一緒に押してしまうことになってしまうので、平らにすることは不可能です。
なお、上図のように変形してしまったということは、平らな時と比べて表面積が変わっています。体積は変わらないはずですので、おそらくその分だけ板厚が薄くなっているのだと推測されます。(麺の生地を棒で延ばすようなイメージです。)したがって、仮にロール曲げ以外の方法(例えば製缶プレス)で平らにできたとしても、元の板よりサイズが大きくて板厚が薄くなっていることは想定しておいた方が良さそうです。
3本ロールでS字にロール曲げすることは可能です。ただし、形状によります。
S字にロール曲げするには、一部をロール曲げした後に、板を裏返して曲げることになります。


板が厚くなればなるほどRの誤魔化しが効かなくなるので、S字ロール曲げが困難になります。逆に板厚が薄ければほとんど気にならないレベルに収まることが多いです。以下は以前に山十佐野製作所で加工したS字ロール曲げの写真です。

溶接の熱歪みで変形してしまった円筒をロール曲げでリロール(真円矯正)することは可能です。例えば以前にSUS329J4Lの溶接をしたら継目が尖ってしまって困っているというお客様からご依頼を受けてリロールのみを行いました。


ただ、持ち込みリロールに関しては何点か条件が付いてしまいます。
・変形具合と要求される真円度によっては対応できないこともあります。
・完全に直るという保証ができず、加工時間の予想も難しいため、見積りが非常に困難です。
ロール曲げ加工は基本的には時間チャージですので、”それ以上時間をかけても真円度が高まる可能性は無いであろう”という加工時間を予想してお見積りするしかありません。たまに「グルグル回していれば真円になるんじゃないの?」と言われることがありますが、残念ながらもっと複雑な職人技が必要となります。
いびつな円を真円にするには、単純に言えば「本来よりRが大きい(曲がりが緩い)箇所を探して円の内側から押す」を繰り返せば真円に近づいていくはずです。


山十佐野製作所では自社で溶接したものをリロールすることもあるので、豊富な実績があります。もし想定外に溶接後の歪みがひどくてどうしても困ってしまったという場合はご相談いただけますと幸いです。
ロール曲げが不可能となる条件はいくつかありますが、そのうちの1つが「直径が小さ過ぎてロール曲げできない」です。
弊社ではサイズ違いのベンディングロールを6台所有しております。小さな機械は直径が小さい円筒が曲げられる代わりに力が弱いので厚い板が曲げられなかったり、逆に大きな機械は力は強くて厚い板が曲げられる代わりに小さい直径に曲げられなかったりするため、製品形状によって使い分けています。


ロール曲げが不可能となる条件はいくつかありますが、そのうちの1つが「板が短過ぎてロール曲げできない」です。
弊社ではサイズ違いのベンディングロールを6台所有しております。小さな機械は直径が小さい円筒が曲げられる代わりに力が弱いので厚い板が曲げられなかったり、逆に大きな機械は力は強くて厚い板が曲げられる代わりに小さい直径に曲げられなかったりするため、製品形状によって使い分けています。
3本ロールは以下の写真のように上に1本と下に2本のシリンダーで構成されます。上のシリンダーはトップロール、下のシリンダーはボトムロールです。これらのシリンダーの直径や、2本のボトムロールの間隔は各機械によって違います。


