アルモンサイゲン(ALMON SCIGAIN)は株式会社山十佐野製作所の提供する"製缶板金加工に特化した"リバースエンジニアリングサービスです。
・プラント設備の補修や改造をしたい
・現物と同じものを作りたい
このような場面で
×図面がない
×形状が複雑で寸法計測が難しい
といったお困りごとはございませんか?
3Dスキャン技術と製缶板金加工で解決します。
あるモノ、再現。アルモンサイゲン。
詳しくはサービス紹介動画をご覧ください。
アルモンサイゲン(ALMON SCIGAIN)は株式会社山十佐野製作所の提供する"製缶板金加工に特化した"リバースエンジニアリングサービスです。
・プラント設備の補修や改造をしたい
・現物と同じものを作りたい
このような場面で
×図面がない
×形状が複雑で寸法計測が難しい
といったお困りごとはございませんか?
3Dスキャン技術と製缶板金加工で解決します。
あるモノ、再現。アルモンサイゲン。
詳しくはサービス紹介動画をご覧ください。
隙間(ルートギャップ)を空けてロール曲げすることは可能です。固定するために、ブリッジと呼ばれる板を使って固定する方法があります。


このように、山十佐野製作所ではブリッジ板を使ってルートギャップのあるロール曲げ加工にも対応可能です。ぜひご相談ください。
ロール曲げ加工で、通称エビ管と呼ばれる配管・ダクトの接続部品を製作することができます。

エビ管を製作する際、上手くスリット(ミシン目)で1枚の板にまとめると、材料費と曲げ加工費を節約することが可能です。


せっかくロール曲げのお問い合わせをいただいたのに、「板厚に対して直径が小さ過ぎてロール曲げできません」とお応えすることがあります。
以前に直径が小さ過ぎてロール曲げできないという記事で、直径とロール曲げの可否の関係については説明しました。今回はここに板厚が絡むとどうなるのか、考えていきたいと思います。
まず、より小さい直径で曲げられるようにするには、トップロールの直径を小さくするしかありません。


「片方の円周だけ開先を取ってからロール曲げできますか?」
時々このような問い合わせをいただくことがあります。結論から申し上げますと、ロール曲げすること自体は可能ですが、過去の実績から、若干変形が出てしまう可能性があります。
例えば下図のように片方の円周だけ開先が取れているケースです。

過去、このような板をロール曲げした時に、下図のように隙間ができたしまったことがありました。

はっきりとした原因はわかりませんが、おそらく以下のような理屈だと思われます。
開先が取れているということは、そこだけ板厚が薄いのと同じことである
→ そちら側の方がスプリングバックが強いことになる
→ 開先の無い方がくっついた時、開先側はスプリングバックが強いのでまだくっつかない
(=隙間があく)
3本ロールの構造上、これは防ぎようがありません。
また、隙間が許容範囲に収まるのかどうかも、曲げてみないとわかりません。
したがって、無難な案としては、開先無しでロール曲げして、円筒状に溶接してから旋盤等で削っていただく方法を提案しています。
なお、板厚が薄い場合はほとんど隙間ができません。

また、板の幅が広い場合も、隙間ができてしまっても仮止めで誤魔化せる可能性はあります。

ケースバイケースですので、ご相談いただけますと幸いです。
「鏡板はロール曲げで作れますか?」
時々お問い合わせいただく質問の一つです。結論から申し上げますとロール曲げでは加工できません。

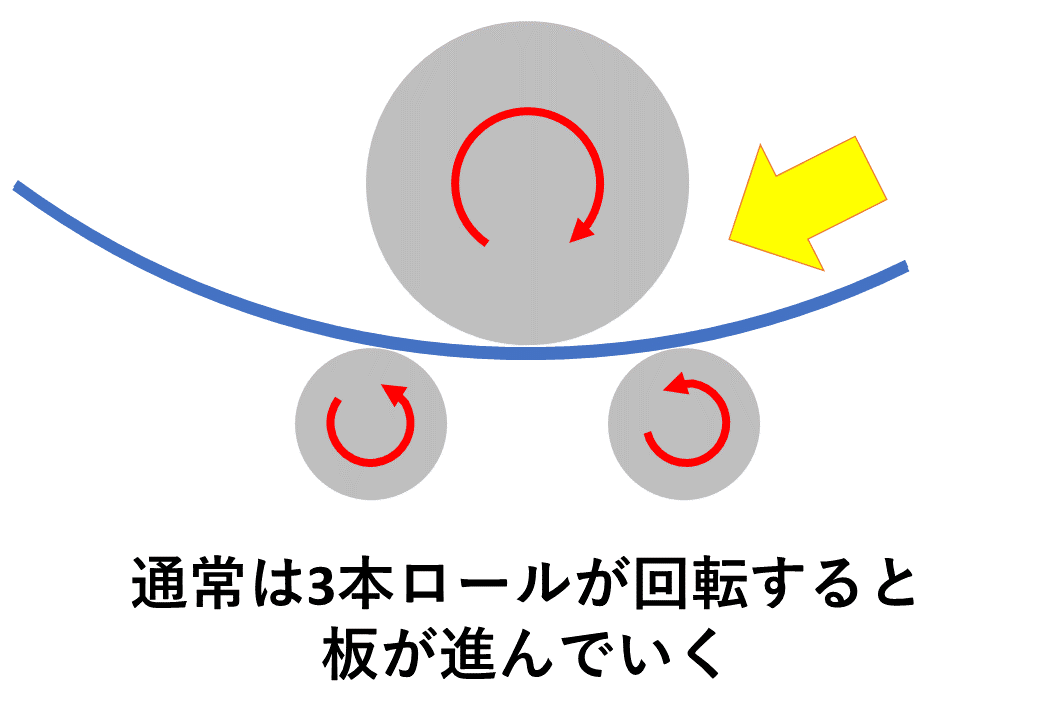
3本ロール(ベンディングロール)によるロール曲げは、下図のように3本のロール(シリンダー)に板を挟み、回転させながらトップロールを押し込むことで円筒成形をしていきます。

ロール(シリンダー)が直線ですので、曲げ線が直線になる形状しか曲げられません。(この点に関してはプレスブレーキと同じです。)
それでは典型的なタンク部品である「鏡板」「直管」「テーパー管」で比較してみます。

これらのうち、鏡板だけは断面がR形状になっているため、ロール曲げでは加工できません。
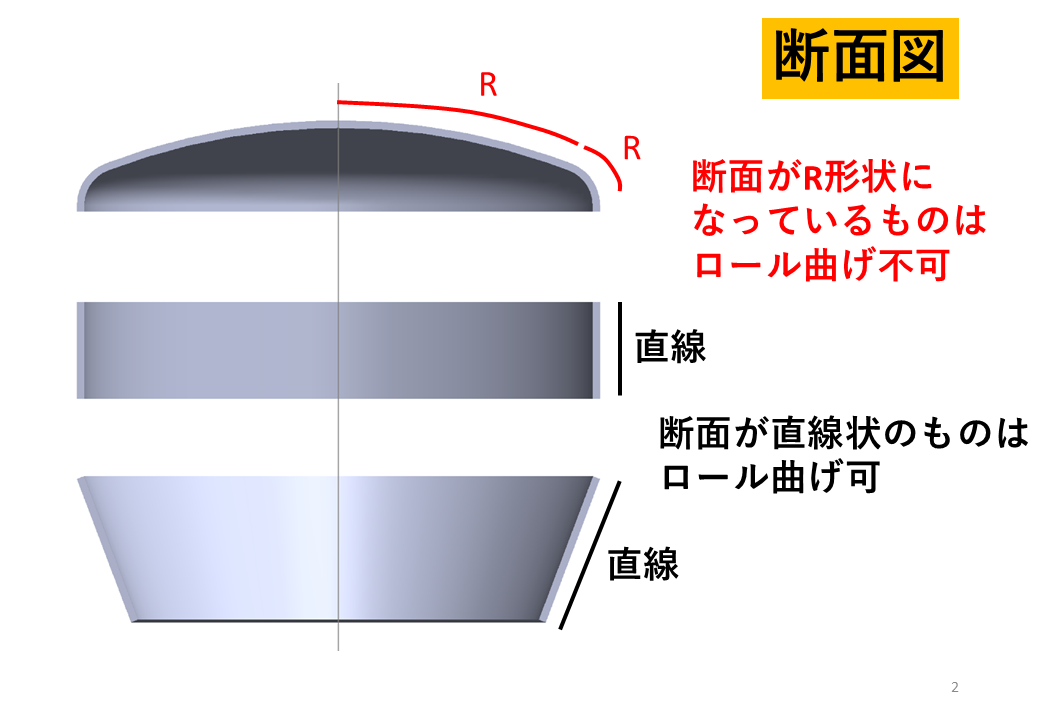
断面がRの形状はプレス成型やへら絞り・スピニング加工で加工されます。これらの加工は弊社では対応できませんが、協力業者で対応することは可能です。
もしお困りの際にはお声掛けいただけますと幸いです。
溶接の超音波探傷試験(UT、エコー検査)についての理解を深めるため、非破壊試験技術者資格の超音波探傷試験レベル1(UT1)を取得しました。

より一層お客様のお役に立つために、昨日よりも今日、今日よりも明日、小さくても一歩ずつ前進できるよう今後も努力を続けてまいります。
板が厚過ぎると機械の力が足りなくて曲げられなくなるのはイメージしやすいと思いますが、逆に板が薄過ぎてもロール曲げできません。

メーカーの演算ソフトでは、
「荷重不足[トップロールがスリップする恐れがあります]」
というエラーメッセージが表示されます。

このような場合、もし設計変更可能であれば、板厚を厚くする提案をさせていただいております。
ロール曲げの可否は機械のスペックによって決まってしまうため、所有する機械によって加工可能範囲が制限されてご不便をおかけいたしますが、何卒ご了承の程お願いいたします。
なお、弊社のロール曲げ可否自動判定ページではご希望の板厚でのロール曲げ加工が可能かどうかを簡単に判定することができます。ぜひご活用いただけますと幸いです。
金属は曲げた時にバネのように元に戻ろうとするスプリングバックという現象が起こります。(詳しくはロール曲げのスプリングバックをご参照ください。)

「パンチング加工をしたら板が反ってしまった」「溶接をしたら熱で板が反ってしまった」などの理由で、ロール曲げで平らにできないかという問い合わせをいただくことがあります。
残念ながらこれらの反り/歪み修正をロール曲げで行うことはできません。
パンチングや溶接で反ってしまった板は、極端に言えば下図のような変形をしています。

理屈では、凸になっている箇所を押せば平らに近づいていくはずです。しかし、ロール曲げはシリンダーで押す機械なので、”1点だけ”を押すことができません。つまり凸になっている箇所以外も一緒に押してしまうことになってしまうので、平らにすることは不可能です。
なお、上図のように変形してしまったということは、平らな時と比べて表面積が変わっています。体積は変わらないはずですので、おそらくその分だけ板厚が薄くなっているのだと推測されます。(麺の生地を棒で延ばすようなイメージです。)したがって、仮にロール曲げ以外の方法(例えば製缶プレス)で平らにできたとしても、元の板よりサイズが大きくて板厚が薄くなっていることは想定しておいた方が良さそうです。
3本ロールでS字にロール曲げすることは可能です。ただし、形状によります。
S字にロール曲げするには、一部をロール曲げした後に、板を裏返して曲げることになります。


板が厚くなればなるほどRの誤魔化しが効かなくなるので、S字ロール曲げが困難になります。逆に板厚が薄ければほとんど気にならないレベルに収まることが多いです。以下は以前に山十佐野製作所で加工したS字ロール曲げの写真です。

溶接の熱歪みで変形してしまった円筒をロール曲げでリロール(真円矯正)することは可能です。例えば以前にSUS329J4Lの溶接をしたら継目が尖ってしまって困っているというお客様からご依頼を受けてリロールのみを行いました。


ただ、持ち込みリロールに関しては何点か条件が付いてしまいます。
・変形具合と要求される真円度によっては対応できないこともあります。
・完全に直るという保証ができず、加工時間の予想も難しいため、見積りが非常に困難です。
ロール曲げ加工は基本的には時間チャージですので、”それ以上時間をかけても真円度が高まる可能性は無いであろう”という加工時間を予想してお見積りするしかありません。たまに「グルグル回していれば真円になるんじゃないの?」と言われることがありますが、残念ながらもっと複雑な職人技が必要となります。
いびつな円を真円にするには、単純に言えば「本来よりRが大きい(曲がりが緩い)箇所を探して円の内側から押す」を繰り返せば真円に近づいていくはずです。


山十佐野製作所では自社で溶接したものをリロールすることもあるので、豊富な実績があります。もし想定外に溶接後の歪みがひどくてどうしても困ってしまったという場合はご相談いただけますと幸いです。
ロール曲げが不可能となる条件はいくつかありますが、そのうちの1つが「直径が小さ過ぎてロール曲げできない」です。
弊社ではサイズ違いのベンディングロールを6台所有しております。小さな機械は直径が小さい円筒が曲げられる代わりに力が弱いので厚い板が曲げられなかったり、逆に大きな機械は力は強くて厚い板が曲げられる代わりに小さい直径に曲げられなかったりするため、製品形状によって使い分けています。


ロール曲げが不可能となる条件はいくつかありますが、そのうちの1つが「板が短過ぎてロール曲げできない」です。
弊社ではサイズ違いのベンディングロールを6台所有しております。小さな機械は直径が小さい円筒が曲げられる代わりに力が弱いので厚い板が曲げられなかったり、逆に大きな機械は力は強くて厚い板が曲げられる代わりに小さい直径に曲げられなかったりするため、製品形状によって使い分けています。
3本ロールは以下の写真のように上に1本と下に2本のシリンダーで構成されます。上のシリンダーはトップロール、下のシリンダーはボトムロールです。これらのシリンダーの直径や、2本のボトムロールの間隔は各機械によって違います。


ロール曲げが不可能となる条件はいくつかありますが、そのうちの1つが「機械の力が足りなくてロール曲げできない」です。
弊社ではサイズ違いのベンディングロールを6台所有しております。小さな機械は直径が小さい円筒が曲げられる代わりに力が弱いので厚い板が曲げられなかったり、逆に大きな機械は力は強くて厚い板が曲げられる代わりに小さい直径に曲げられなかったりするため、製品形状によって使い分けています。
ロール曲げに必要な力はプレスブレーキで曲げる時に必要な力と同じように考えることができます。

詳しくは『「端だけ曲がらない」のはなぜ? ロール曲げに必要な力とは」』で説明していますが、パラメータは以下の4つです。
①板の降伏点
②板厚
③板幅
④曲げ径
これらの組み合わせによって、機械の力が足りるかどうかが決まります。また、弊社のロール曲げ可否自動判定ページを使えば、ご希望のサイズを弊社でロール曲げできるか簡単に判定することができますので、ご活用いただけますと幸いです。
もしご希望の形状に曲げられない場合には、①降伏点の低い材質に変える、②板厚を薄くする、③板幅を狭くする、④曲げ径を大きくする、を行うと曲げられるようになる可能性があります。設計上、①材質や②板厚、④曲げ径を変更できることはあまり多くありませんので、現実的には③の板幅変更、つまり幅の分割を提案することがほとんどです。どうしても板の分割ができない場合には、協力業者のプレスブレーキによる曲げ加工を提案させていただいております。
ロール曲げが不可能となる条件はいくつかありますが、そのうちの1つが「板の幅が広過ぎてロール曲げできない」です。
弊社ではサイズ違いのベンディングロールを6台所有しております。小さな機械は直径が小さい円筒が曲げられる代わりに力が弱いので厚い板が曲げられなかったり、逆に大きな機械は力は強くて厚い板が曲げられる代わりに小さい直径に曲げられなかったりするため、製品形状によって使い分けています。
各機械のサイズは決まってしまっておりますので、機械より幅の広い板は曲げられません。

このような場合には、幅を分割することや、協力業者のプレスブレーキで曲げてもらうことを提案しております。なお、弊社のロール曲げ可否自動判定ページを使うと、ご希望のサイズを弊社でロール曲げできるか簡単に判定することができますので、ご活用いただけますと幸いです。
ロール曲げ加工を行うと板に反りが生じることがあります。書籍『塑性加工』によると、これは板厚が板幅の1/10より小さい時に発生する物理的な現象です。

朝倉健二『塑性加工』(共立出版株式会社)P99より
ロール曲げ時の反りは塑性加工による物理的現象であり、加工の仕方で防げるものではありません。したがって旋盤前の素管を作るための厚板曲げの時には特に注意が必要です。下図をご覧ください。

一般的にこのリング形状の外径は板の端部であるΦA寸法で計測します。しかし、板に反りが発生していると、板幅の中央付近のΦBはΦAよりも小さくなっているはずです。そうなると、このリングの外面を旋盤で削って最終形状に仕上げようとした時に、「板幅の両端付近では削り代が足りるが、板幅の中央付近では足りない」ということが起こり得ます。このように、板幅/板厚の値が10より小さい時には反りも考慮して多めに削り代をみておくことが必要です。
最後に、以前にチタンの板を曲げた時の写真を紹介します。

板厚に対して板幅が十分大きいにも関わらず、板幅の中央付近に向かって大きく反ってしまっているのがご覧いただけると思います。これはおそらくチタンの激しいスプリングバックが影響していると考えられます。このように特殊な材質の時にも反りを考慮した設計が必要です。
以前に
(株)山十佐野製作所ブログ: ロール曲げ加工の(曖昧な)専門用語について (yamajusano.com)
で紹介した通り、ロール曲げ業界には曖昧な用語が多々あります。
今回はこの中で「表・裏」に注目してみたいと思います。
ロール曲げ加工は筒を作ることが多いので、一般的には下図のように「表」が筒の外側、「裏」が筒の内側を示すことが多いです。つまり、表面がRの外面で、裏面がRの内面となります。

では、下図のような製品の場合はいかがでしょうか?

青い面は製品の表面だと言えると思います。すると、先ほどとは逆で表面がRの内面です。
したがって、「板のこの面が表になるように」や「ケガキが表」等とご指示を受けても、Rの外面になるように曲げたらよいのか、Rの内面になるように曲げたらよいのか、曖昧さが残ってしまうので判断できません。
ロール曲げをご依頼の際には、ぜひ「Rの内面」「Rの外面」「内径面」「外径面」などの表記をご検討いただけますと幸いです。
ロール曲げ加工で円筒を製作するためには、まず曲げる前の板の寸法を計算する必要があります。これを展開(板金展開)と呼びます。
基本的な考え方は、「展開寸法=板厚の中心の円弧」です。

板を円筒状に曲げる時、板の外側は無理やり伸ばされた状態になり、逆に内側は縮まります。すると伸びもせず縮みもしないところがあるはずで、通常はそれが板厚のちょうど真ん中の部分です。これを中立線と呼びます。

中立線は曲げる前も曲げた後も同じ長さですから、この長さの板を曲げれば目的の円筒を作れることになります。つまり通常は「中立線=板厚の中心の円弧=展開寸法」です。
ただし、厚板ロール曲げの場合は特別に考慮しなければならない点が2あります。
以下、1つずつ説明します。
朝倉健二氏の『塑性加工』(共立出版株式会社)によると、「曲げ半径と板厚の比率が5よりも小さくなると、中立線は内側に移動する」とあります。

例えば板厚40mmであれば、内R200よりも小さくなると、中立線が板の中心よりも内側に移動するということです。つまり、展開寸法は板の中心の円弧よりも短くなります。逆に言うと、板厚の中心の円弧で切断した板を曲げてしまうと、想定より大きな円筒が出来てしまうのです。
(厚い板を無理やりきつく曲げると板が伸びてしまう、と考えるとイメージしやすいかもしれません。弊社ではこの現象を通称「伸び」と呼んでいます。)
さて、理論的には曲げ半径と板厚の比率がいくつの時にどの程度中立線が内側に移動するのかがわかれば展開寸法を計算できることになりますが、残念ながらその移動値を正確に求める方法がありません。
そこで弊社では、「板厚何ミリで曲げRがいくつの時に中立線がどのぐらい内側に移動したのか」というデータを蓄積して、展開寸法の推測に役立てています。
次に、ロール曲げは端まで完全に曲がるわけではないということも展開寸法に影響します。例えば板厚40mm、曲げ径Φ600で、板の端が板厚分だけ曲がらないとします。すると、ロール曲げ加工を行うと下図のように内角が先にぶつかってしまいます。


R/tは5以上ですので、中立線は板厚の中心と考えます。普通に計算すれば展開長は
板の中心の直径640mm x 3.1416 = 2010.6
です。しかし、この長さの板を曲げると、上図のように外周部分で10.68mm長い円筒が出来上がってしまうことになります。つまり、外径が想定よりも約3.4mm大きくなってしまうということです。(本来は外Φ680のはずが、外Φ683.4になってしまう。)
では、もしX開先の板でしたらどうでしょうか?


こちらの場合は、隙間5.34mm分縮まりますので、直径で約1.7mmの誤差です。(本来は外Φ680のところ、外Φ681.7。)
最後に、内開先の板の場合はどうでしょう?


こちらの場合は隙間が完全になくなりますので、長さ2010.6mmの板を曲げれば想定通りの直径になります。
このように、開先形状も展開寸法に影響するのです。
山十佐野製作所では、板の伸びや開先形状、さらに後工程の溶接や旋盤加工のことも考慮しながら展開寸法を推測しています。ただ、想定外に板が伸びてしまったり、逆に伸びなかったりしてしまうことがあるのも事実です。そのような時は、もし想定外に伸びてしまった場合には継目を削り、短過ぎてしまった場合にはルートギャップ(隙間)を空けることでご了承いただいております。

今後もデータやノウハウを蓄積し、できる限り正確な展開寸法の計算ができるように尽力してまいります。

